
今回は、ステンレス製ヒンジ部品(蝶番部品)に行った、振動バレル研磨の加工事例をご紹介します。
プレス加工後の製品には、表面に比較的多くのプレス油が付着しており、加工跡に加えて、穴周りや外周部に微細なバリが残っていました。
振動バレル研磨によって微細なバリを除去するとともに、製品表面を均一に整え、外観部品として使用できるよう弱光沢に仕上げています。
今回の製品はヒンジ形状を持つ複雑なプレス部品のため、加工中に製品同士が絡んだり重なったりすると、研磨の当たり方に差が生じる可能性があります。そのため、研磨ムラをできるだけ抑えながら、製品全体を均一に仕上げることも重要なポイントです。
今回の加工内容
| 製品 | ステンレス製ヒンジ部品(蝶番部品) |
| 材質 | ステンレス |
| 製法 | プレス加工 |
| 加工方法 | 振動バレル研磨 |
| 加工目的 | 微細バリ除去・表面の均一化・弱光沢仕上げ |
| 加工前の状態 | プレス油の付着・加工跡・穴周りや外周部の微細バリ |
| 加工後の状態 | 微細バリ除去・表面の均一化・弱光沢仕上げ |
| 数量 | 2サイズ・各約3,000個 |
| 研磨後 | 脱水・乾燥 |
| 後工程 | なし |
| 製品の特徴 | 複雑形状・外観部品・量産品 |
| 加工時のポイント | 製品同士の絡みや重なりによる研磨ムラを抑えながら、均一な外観に仕上げる |
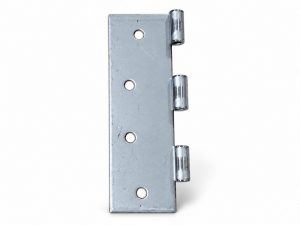
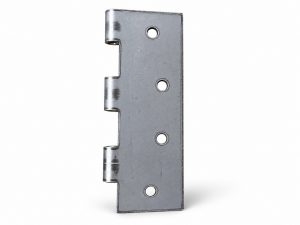
加工前の状態
加工前のステンレス製ヒンジ部品には、プレス加工時の油が比較的多く付着していました。
製品表面にはプレス加工による加工跡も残っており、穴周りや外周部には細かなバリが見られる状態です。
今回の製品は、加工後にメッキや塗装などの後工程を行う部品ではなく、バレル研磨後の状態がそのまま製品の外観になります。
そのため、単にバリを除去するだけではなく、製品全体の表面状態を整え、外観のばらつきを抑えることも重要になります。
今回の加工目的
今回の主な加工目的は、穴周りや外周部に残った微細なバリの除去と、製品表面の仕上げです。
振動バレル研磨を行うことで、微細なバリを除去しながら、プレス加工後の表面を整えていきます。
また、最終的に外観部品として使用されるため、製品全体の表面状態をできるだけ均一にし、必要な範囲で光沢を付与します。
加工時の課題
今回の製品では、微細なバリを除去することに加えて、製品同士の絡みや重なりによる研磨ムラを抑えることが重要な課題になります。
複雑形状による製品同士の絡み
今回のヒンジ部品には、平面部分だけでなく、ヒンジとなる筒状の巻き形状があります。
このような形状の製品をまとめて加工すると、加工中に製品同士が絡んだり、重なった状態になったりする可能性があります。
製品同士が密着した状態が続くと、メディアが十分に接触しない部分ができ、場所によって研磨の進み方に差が生じることがあります。
研磨ムラを抑えて外観を均一にする
今回はバレル研磨後の状態がそのまま製品の外観になるため、一部分だけ光沢が強い、あるいは研磨が十分に進んでいないといった仕上がりのばらつきはできるだけ抑える必要があります。
そのため、製品形状や加工中の状態を確認しながら、製品全体にできるだけ均一に研磨作用が働くよう工程を調整しています。
加工方法
今回は、振動バレル研磨によって加工を行っています。
製品・メディア(研磨石)・コンパウンド・水などを使用し、振動によって製品とメディアを接触させながら、製品表面を研磨していきます。
製品の材質・形状・数量・加工前の状態・加工目的・求められる仕上がりなどを確認しながら、製品に合わせて工程を検討します。
今回の製品では、プレス油の付着や表面の加工跡を考慮しながら、穴周りや外周部の微細なバリを除去し、製品全体を弱光沢に仕上げています。
振動バレルによる表面仕上げ
今回のステンレス製ヒンジ部品では、振動バレルによる表面仕上げを行っています。
バレル研磨では、設備を使用すること自体が目的ではなく、製品の材質・形状・数量・要求品質・用途などを確認したうえで、適した工程を組み合わせることが重要です。
今回のような複雑形状のプレス品では、バリの状態や製品同士の絡み、研磨ムラの可能性なども確認しながら加工方法を検討します。
同じステンレス製品であっても、製品形状や要求される外観が異なれば、適した加工方法や仕上がりも変わります。
加工時に重視したポイント
1.穴周り・外周部の微細バリを除去する
今回の製品では、プレス加工後の穴周りや外周部に残る細かなバリを除去することが主な加工目的の一つです。
製品の機能や外観を損なわないよう、必要な範囲でエッジ部分を整えていきます。
2.プレス加工後の表面を整える
加工前には比較的多くのプレス油が付着し、表面には加工跡も残っています。
バレル研磨によって製品表面を整え、外観部品として使用できる状態へ仕上げていきます。
3.製品同士の絡みを考慮する
ヒンジ部のような巻き形状がある製品では、加工中に製品同士が絡む可能性があります。
絡んだ状態が続くと、研磨の当たり方に差が生じるため、製品の動きや加工状態を確認しながら工程を調整します。
4.研磨ムラを抑える
製品同士の重なりや密着によって、研磨作用が十分に働かない部分が発生すると、製品ごとの仕上がりに差が出ることがあります。
今回のような外観部品では見た目の均一性も重要になるため、製品全体をできるだけ安定した状態に仕上げることを重視しています。
5.量産時の仕上がりを安定させる
今回の製品は2サイズあり、それぞれ約3,000個の加工を行う量産品です。
量産加工では、一部の製品だけが良好に仕上がるのではなく、ロット全体を安定した状態で加工することが重要です。
加工状態を確認しながら、継続して同じ方向性の仕上がりになるよう工程を管理します。
要求に合わせた弱光沢仕上げ
今回の製品では、表面に光沢を付与していますが、鏡面に近いような強い光沢まで仕上げる仕様ではありません。
製品に求められる外観品質と加工コストのバランスを考慮し、今回の仕様に必要な範囲の弱光沢仕上げとしています。
バレル研磨による光沢仕上げは、すべての製品を同じ光沢感に仕上げるものではありません。
用途や要求品質、製品形状、材質、加工前の状態などによって必要な仕上がりは異なるため、製品ごとに適した仕上げの方向性を検討します。
より高い光沢感を求める製品についても、製品の材質や形状、要求品質などを確認したうえで加工方法を検討できます。
外観部品としての最終仕上げ
今回の製品は、バレル研磨後にメッキや塗装などの後工程を行わず、研磨後の状態がそのまま製品の外観になります。
そのため、穴周りや外周部の微細バリを除去するだけではなく、表面の加工跡や仕上がりのばらつきを整えることも重要です。
研磨後は脱水・乾燥を行い、製品を仕上げます。
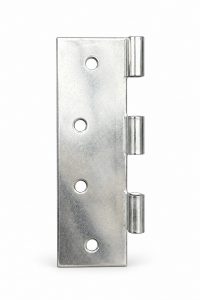
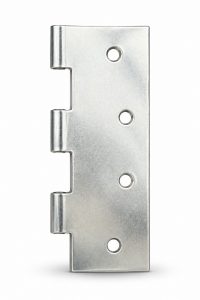
加工後の状態
振動バレル研磨を行うことで、穴周りや外周部に残っていた微細なバリを除去し、製品表面を整えました。
加工前に見られたプレス加工後の表面を均一に整えながら、外観部品として必要な範囲の弱光沢に仕上げています。
また、今回の製品は複雑形状で製品同士が絡みやすいため、加工中の状態にも注意しながら、製品ごとの研磨ムラをできるだけ抑えています。
加工後は脱水・乾燥を行い、バレル研磨後の状態を最終仕上げとして納品します。
↓
微細バリ除去・弱光沢仕上げ
↓
脱水
↓
乾燥
↓
外観部品として完成
加工前・加工後の変化
加工前は、製品表面にプレス油や加工跡が残り、穴周りや外周部には細かなバリが見られる状態でした。
振動バレル研磨によって、微細バリの除去・表面の均一化・弱光沢仕上げを行い、外観部品として使用できる状態へ整えています。
今回は高い光沢を出すことだけを目的とするのではなく、求められる外観品質と加工コストのバランスを考慮し、製品に必要な仕上がりを目指しています。
同じような製品への対応
株式会社後では、今回のようなステンレス製ヒンジ部品をはじめ、さまざまなプレス部品のバレル研磨に対応しています。
同じステンレス製品でも、製品形状・板厚・数量・バリの状態・求められる光沢・最終用途などによって、適した加工方法は異なります。
ヒンジ部品のように製品同士が絡みやすい複雑形状の部品や、外観の研磨ムラが気になる製品についても、製品の状態を確認しながら加工工程を検討します。
小ロットだけでなく、今回のような数千個単位の量産加工についてもご相談いただけます。
よくある質問
はい。製品形状やバリの状態、要求される外観などを確認したうえで、バリ取り・表面仕上げ・光沢仕上げなどの加工方法を検討できます。
製品の材質・形状・バリの大きさなどによりますが、今回のような穴周りや外周部に残る微細なバリの除去にもバレル研磨を使用できます。
材質や製品形状、加工前の状態などによりますが、より高い光沢を求める仕上げについても検討できます。今回の事例では、要求される外観品質と加工コストのバランスを考慮し、必要な範囲の弱光沢に仕上げています。
製品形状によっては、製品同士の絡みや重なりによって研磨ムラが発生する可能性があります。製品の形状や加工状態を確認しながら、できるだけ均一な仕上がりになるよう工程を検討します。
はい。製品の大きさや形状、加工内容、納期などを確認したうえで量産加工についてもご相談いただけます。今回の製品は2サイズ、それぞれ約3,000個を加工しています。
今回の加工まとめ
今回は、ステンレス製ヒンジ部品(蝶番部品)に振動バレル研磨を行いました。
プレス加工後に残っていた穴周りや外周部の微細なバリを除去するとともに、表面を均一に整え、外観部品として使用できる弱光沢に仕上げています。
今回の製品は複雑形状のため、製品同士の絡みや重なりによる研磨ムラにも注意が必要です。
また、必要以上に高い光沢へ仕上げるのではなく、要求される外観品質と加工コストのバランスを考慮し、製品に必要な仕上がりへ整えることも今回の工程設計のポイントです。
製品の材質・形状・数量・加工目的・最終用途まで確認し、その製品に必要な仕上がりから逆算してバレル研磨工程を検討します。
ステンレス製品のバリ取り・光沢仕上げのご相談
株式会社後では、ステンレス・鉄・アルミ・真鍮など、さまざまな材質のバレル研磨に対応しています。
バリ取り、表面仕上げ、光沢仕上げ、エッジ処理、メッキ前処理、塗装前処理など、製品の材質・形状・数量・加工目的・最終用途を確認しながら加工方法をご提案します。
今回のようなヒンジ部品や複雑形状のプレス品、製品同士の絡みによる研磨ムラが気になる製品、外観品質とコストのバランスを考慮した仕上げについてもご相談ください。
大阪・東大阪をはじめ、関西・全国からバレル研磨のご相談に対応しています。