
今回は、ステンレス(SUS)製の曲げ加工ブラケットに行った、回転バレル研磨の加工事例をご紹介します。
プレス加工後に残ったバリを除去するとともに、製品表面を整え、弱光沢のある均一な仕上がりを目指して加工を行いました。
今回の製品はバリが比較的大きく、十分に除去するためには長めの加工時間が必要です。一方で、薄い製品同士が密着して剥がれにくくなる「リンギング」が発生しやすいため、研磨ムラを抑えながら均一に仕上げられるよう加工条件を調整しています。
今回の加工内容
| 製品 | 曲げ加工ブラケット |
| 材質 | ステンレス(SUS) |
| 加工方法 | 回転バレル研磨 |
| 加工目的 | バリ取り・弱光沢仕上げ |
| 後工程 | なし(バレル研磨後、そのまま完成品として使用) |
| 加工時のポイント | 大きなバリの除去と、薄物製品に発生しやすいリンギングへの対応 |
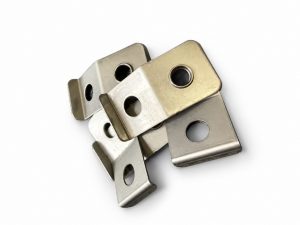
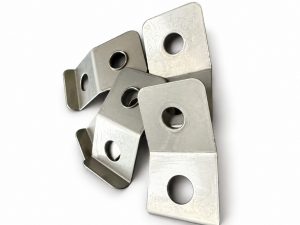
加工前の状態
加工前の製品には、プレス加工時の油分が付着しており、エッジ部分には比較的大きなバリが残っていました。
表面は加工前のステンレス素地の状態で、製品ごとに表面の色調や質感にもばらつきが見られます。
今回は、バレル研磨後に別の表面処理を行わず、そのまま完成品として使用されるため、単にバリを除去するだけではなく、製品全体の表面状態と色調を整えることも重要になります。
今回の加工目的
今回の主な加工目的は、プレス加工後に残ったバリの除去と、製品全体を整える弱光沢仕上げです。
回転バレル研磨によって、エッジ部分の不要なバリを除去するとともに、表面を平滑に整え、ステンレスの金属感を残した落ち着きのある光沢に仕上げます。
加工時の課題
今回の製品は、加工前のバリが比較的大きいため、十分にバリを除去するには長めの加工時間が必要になります。
一方で、製品自体が薄い形状をしているため、加工中に製品同士が密着して剥がれにくくなる「リンギング」が発生しやすいという特徴があります。
製品同士が密着した状態になると、その部分にメディアや研磨液が十分に接触せず、バリ取りや表面仕上げにムラが発生する原因となります。
そのため、単純に加工時間を長くするだけではなく、バリ取りに必要な加工時間を確保しながら、製品同士の密着による研磨ムラを抑えることが重要になります。
加工方法
今回は、回転バレル研磨を使用して加工を行いました。
製品・メディア(研磨石)・コンパウンド・水をバレル槽内に投入し、槽を回転させることで製品とメディアを接触させ、バリ取りと表面仕上げを行います。
加工前に付着している油分を除去しながら、エッジ部分に残ったバリを徐々に研磨していきます。
今回のような薄物製品では、製品同士の密着状態や研磨の進み具合を確認しながら、バリ取り性能・表面の平滑化・弱光沢仕上げのバランスを見て条件を調整することが重要です。
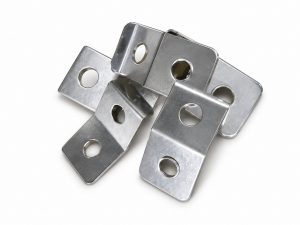
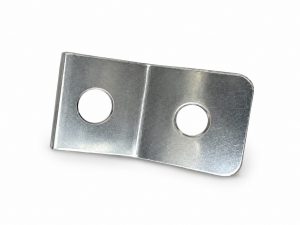
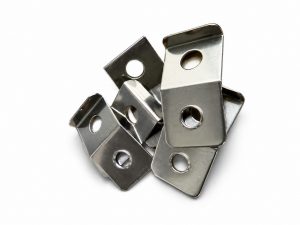
加工後の状態
回転バレル研磨を行うことで、加工前に付着していた油分を除去し、エッジ部分に残っていたバリを取り除きました。
また、製品表面も研磨によって平滑に整えられ、加工前のステンレス素地の状態から、弱光沢のある均一な色調に仕上がっています。
鏡面のような強い光沢ではなく、ステンレス本来の金属感を残しながら、落ち着いた光沢と均一感のある仕上がりとなりました。
今回はバレル研磨後の状態がそのまま完成品となるため、バリ除去だけではなく、表面状態や外観まで含めて仕上げています。
加工前・加工後の変化
加工前は、プレス加工後の油分やバリが残り、ステンレス素地の状態でした。
回転バレル研磨を行うことで、脱脂・バリ除去・表面の平滑化・弱光沢仕上げを行い、製品全体の状態を整えています。
プレス加工後
↓
回転バレル研磨
↓
脱脂・バリ除去・表面平滑化
↓
弱光沢仕上げ
↓
完成品
今回の加工まとめ
今回は、ステンレス製の曲げ加工ブラケットに、バリ取りと弱光沢仕上げを目的とした回転バレル研磨を行いました。
加工前には比較的大きなバリが残っていたため、十分なバリ取りを行うために長めの加工時間が必要となりました。
一方で、薄い形状の製品は、加工中に製品同士が密着するリンギングが発生しやすいため、長時間加工を行いながらも研磨ムラが発生しにくい条件に調整する必要があります。
加工後は、油分の除去、バリ取り、表面の平滑化を行い、ステンレスの金属感を残した弱光沢の仕上がりとなりました。
バレル研磨では、単純に加工時間を長くすれば良いというものではなく、製品の材質・形状・板厚・バリの状態・製品同士の動き・求められる仕上がりを確認しながら、適切な条件を設定することが重要です。
ステンレス製品のバレル研磨について
株式会社後では、ステンレス・鉄・アルミなど、各種金属部品のバレル研磨を行っています。
バリ取り・バリ除去・表面仕上げ・光沢仕上げ・メッキ前処理・塗装前処理・下地処理・スケール除去など、製品の材質や形状、求められる仕上がりに合わせて研磨条件を検討します。
今回のような薄物部品や、製品同士が密着しやすい形状、比較的大きなバリが残る製品についても、製品ごとの状態を確認しながら加工方法をご提案します。
大阪・東大阪をはじめ、関西・全国でバレル研磨、金属部品のバリ取り、表面仕上げでお困りの製品がございましたら、お気軽に株式会社後までご相談ください。