
今回は、ステンレス製の曲げ加工ブラケットに行った回転バレル研磨の加工事例をご紹介します。プレス加工後の製品には油分と比較的大きなバリが残っており、完成品として見える表面も整える必要がありました。
この曲げ加工ブラケットは比較的薄く、加工中に製品同士が密着する「リンギング」に注意が必要です。バリ取りに必要な加工時間を確保しながら、密着による研磨ムラを抑え、均一な弱光沢に仕上げることが今回のポイントです。
曲げ加工ブラケットの製品情報と加工内容
| 製品 | ステンレス製曲げ加工ブラケット |
|---|---|
| 材質 | ステンレス |
| 前工程 | プレス加工 |
| 加工前の状態 | 比較的大きなバリ、プレス油の付着、表面のばらつき |
| 加工方法 | 回転バレル研磨 |
| 加工目的 | 脱脂、バリ取り、表面の平滑化、弱光沢仕上げ |
| 後工程 | なし。研磨後の状態を完成品の外観として使用 |
| 加工時の課題 | バリ取りに必要な加工時間と、リンギングによる研磨ムラへの対応 |
曲げ加工ブラケットの回転バレル研磨前後を比較
加工前にはプレス油とエッジの比較的大きなバリが残り、表面の質感にもばらつきがありました。加工後は油分とバリを除去し、表面を平滑に整えて、ステンレスの金属感を残した弱光沢に仕上げています。
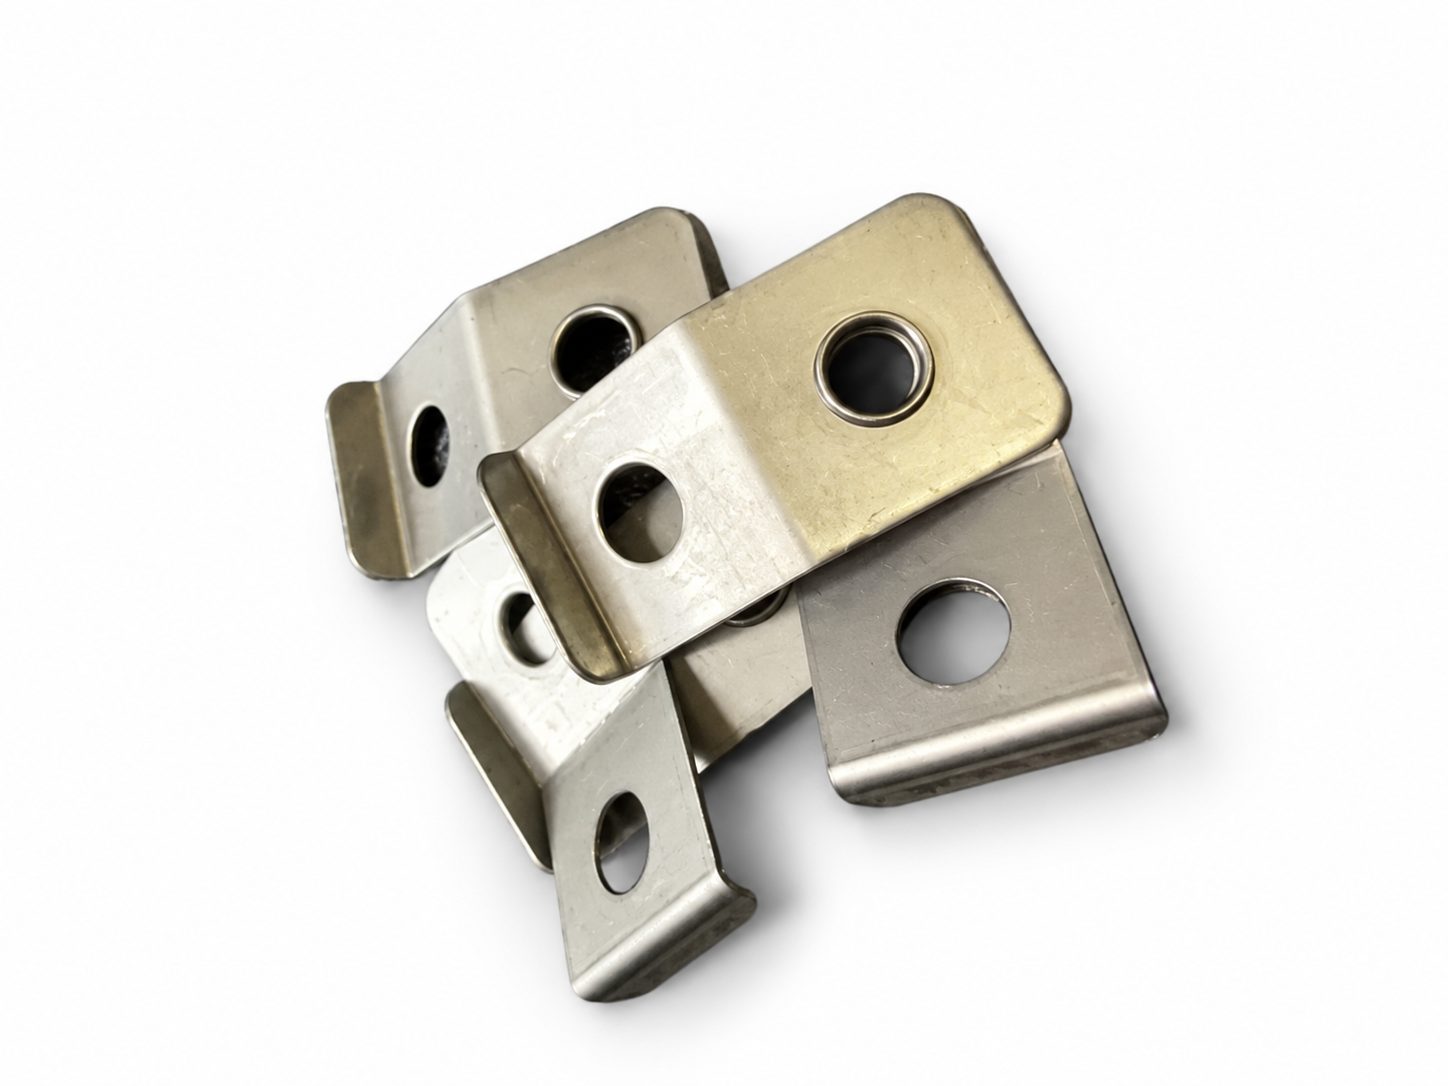
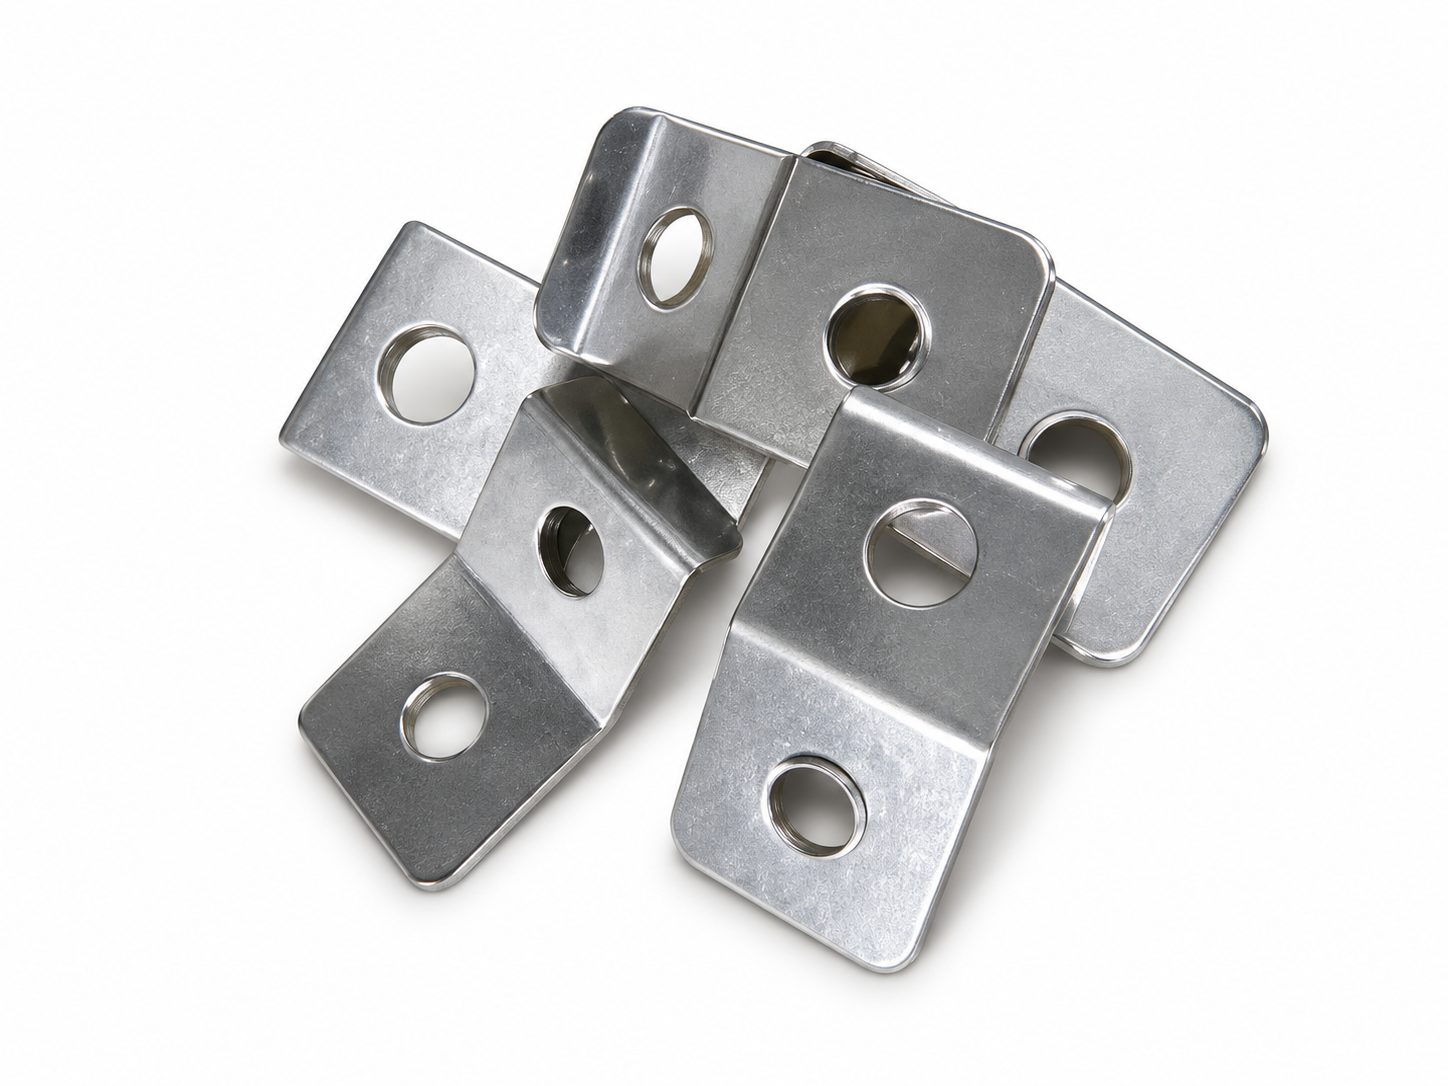
別角度から見た加工前後
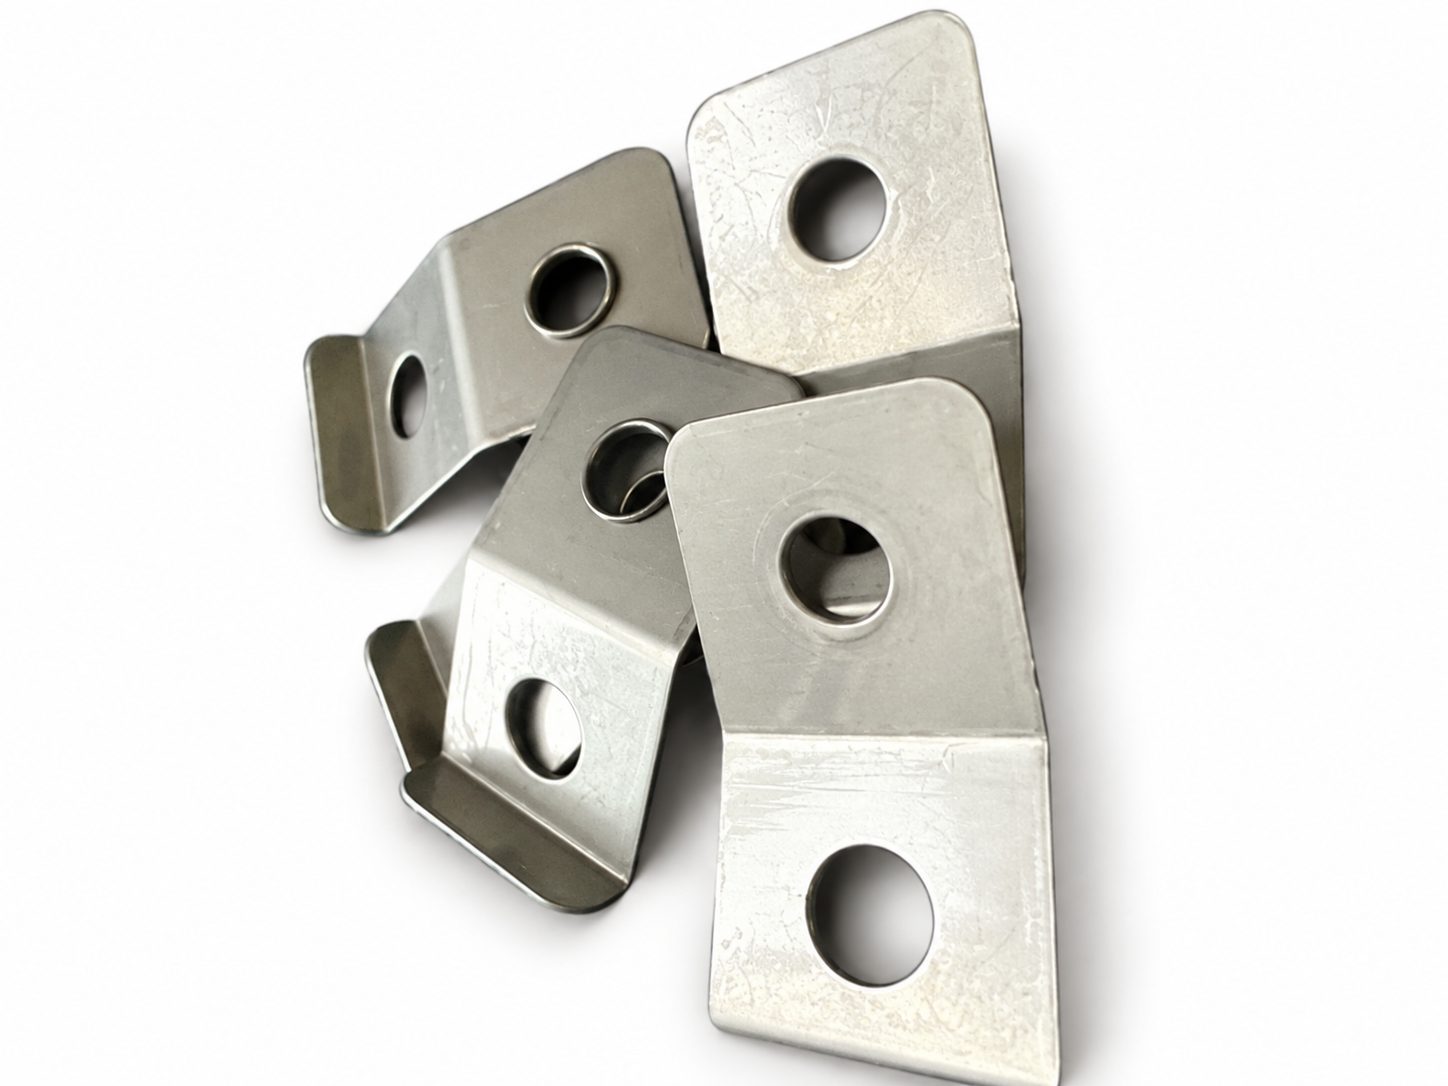
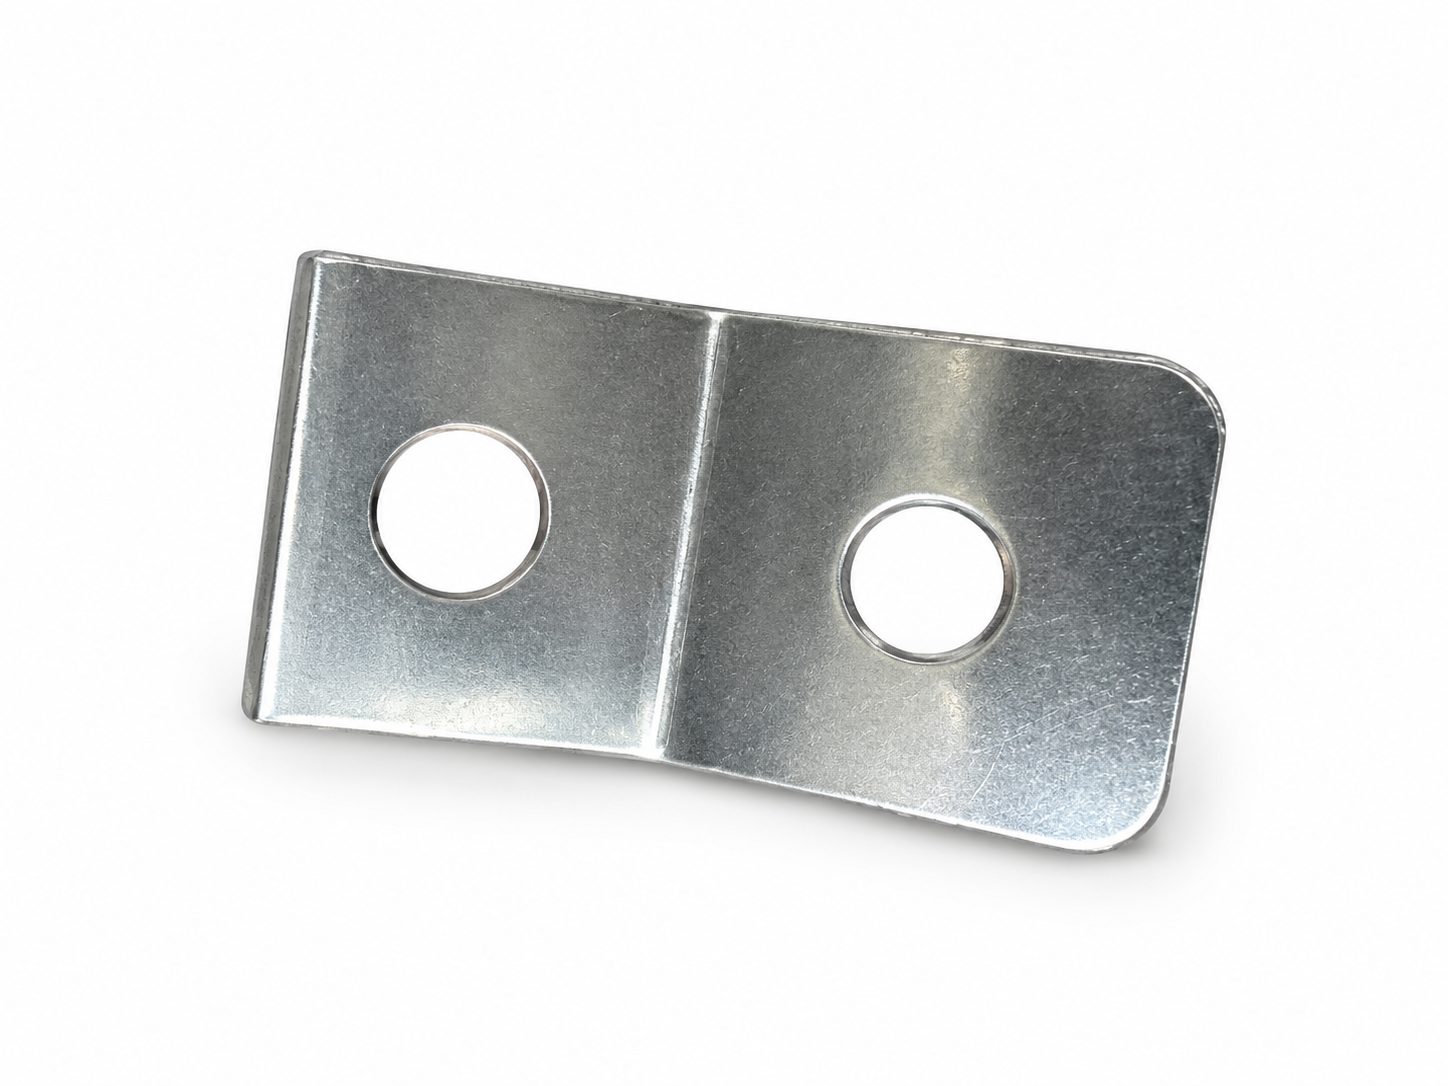
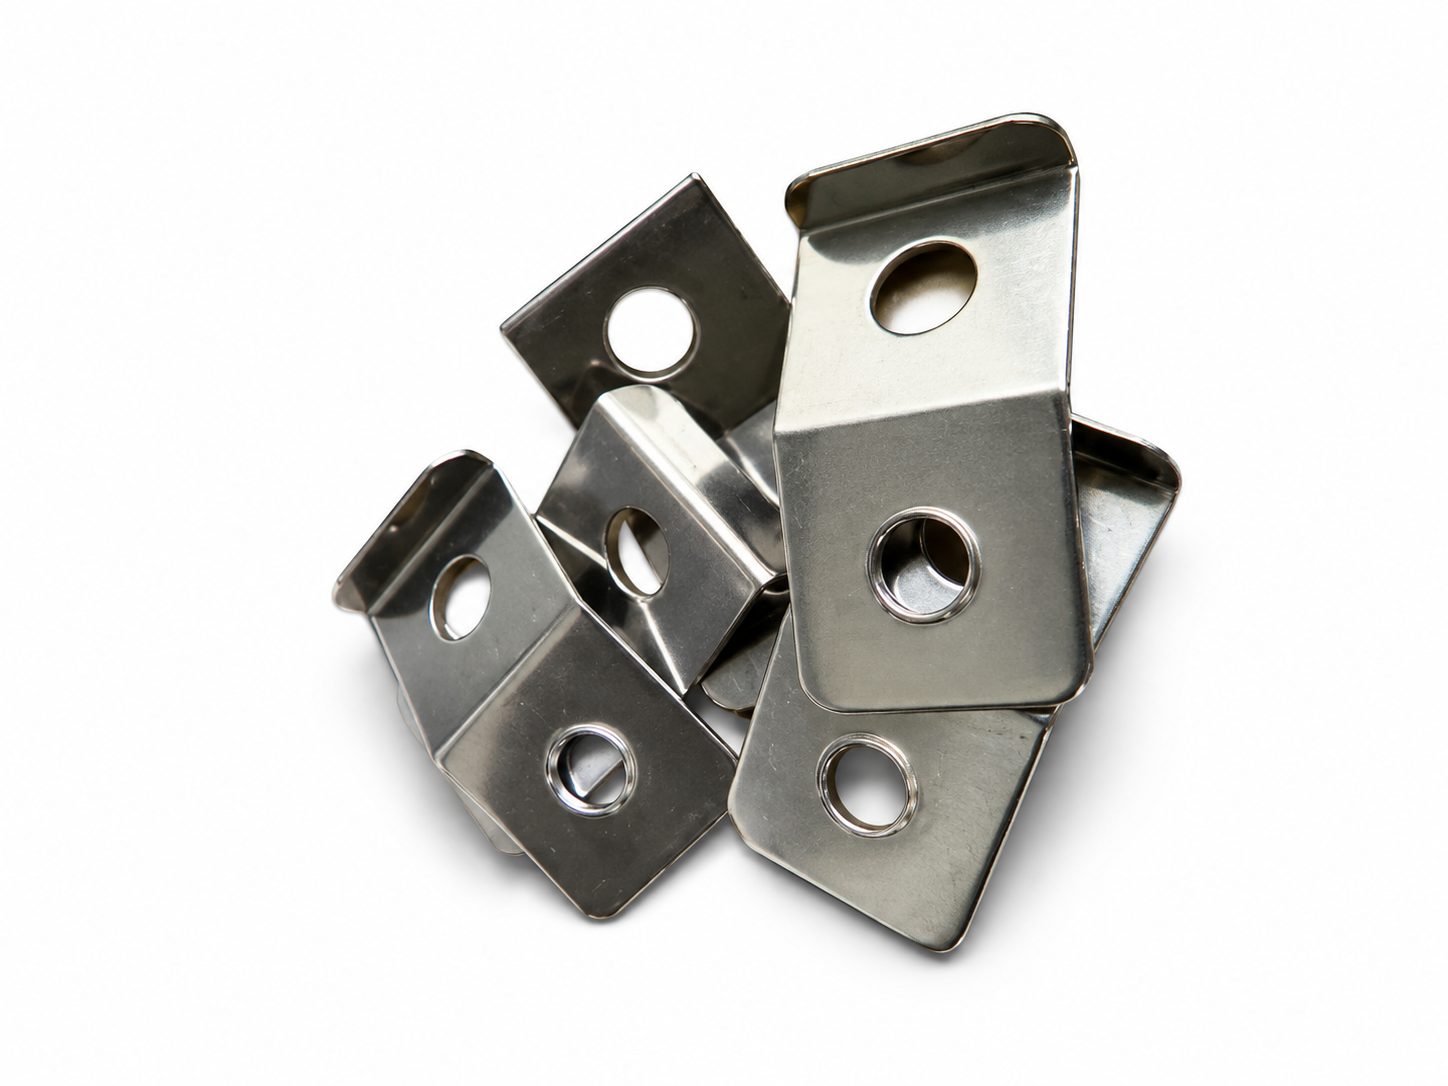
※写真は撮影角度や光の当たり方によって、色調や光沢の見え方が変わります。油分や細かなバリの除去については、写真の見た目だけでなく実際の加工内容に基づいて説明しています。
加工前の課題|大きめのバリとリンギング
今回の曲げ加工ブラケットには比較的大きなバリがあり、十分に取り除くためには長めの加工時間が必要でした。ただし、時間を延ばすだけでは、すべての面に均一に研磨が当たるとは限りません。
薄い製品同士が密着し、剥がれにくくなる現象を「リンギング」と呼びます。密着した部分にはメディアや研磨液が届きにくく、バリ取りや表面研磨の進み方に差が出ることがあります。
必要な加工時間を確保しながら、リンギングによる部分的な研磨不足を抑えることが今回の課題です。研磨後の状態がそのまま完成品の外観になるため、色調や弱光沢のばらつきにも注意しました。
工程を考えるうえでの関係
バリが比較的大きいので加工時間が必要です。一方、薄い製品が密着したままでは、その時間をかけても接触しない部分に研磨ムラが残り得ます。
曲げ加工ブラケットに回転バレル研磨を用いた理由
今回は回転バレル研磨を使用しました。槽内で製品とメディアを繰り返し接触させ、エッジ部分のバリ取りと製品表面の研磨を進めます。加工前に付着した油分の除去も行いました。
比較的大きなバリを取るために必要な研磨量を確保しつつ、薄物同士が密着していないか、製品のどこに研磨が当たっているかを考慮して条件を調整します。バリ取り性能・製品同士の動き・仕上がりの均一性を一つの工程として考えることが重要です。
この事例では、メディアやコンパウンドの種類、具体的な加工時間は示していません。板厚や曲げ形状、バリの大きさが異なる製品には、同じ条件をそのまま当てはめずに検討します。
完成品としての弱光沢仕上げ
この曲げ加工ブラケットは、バレル研磨後にメッキや塗装を行いません。研磨後の表面がそのまま完成品の外観になるため、エッジのバリだけでなく、面全体の色調と光沢も仕上がりの対象です。
今回目指したのは鏡面のような強い光沢ではなく、ステンレスの金属感を残した、均一な弱光沢です。仕上がりの方向性は、製品ごとの用途や要求品質に合わせて決めます。
最終外観まで含めた加工
後工程で外観を変える予定がないため、バリの状態と表面の平滑さ、色調、光沢感を合わせて確認する仕上げです。
加工結果と確認したポイント
回転バレル研磨により、加工前に付着していた油分とエッジのバリを除去し、表面を平滑に整えました。加工後は、ステンレスの金属感が残る弱光沢の外観になっています。
確認時には、エッジのバリ残り、製品同士が密着しやすい部分の研磨状態、製品全体の色調と光沢のばらつきを見ます。長めの加工時間が必要なバリ取りと、完成品としての均一な外観を両立させることを重視しました。
リンギングの起こりやすさや適切な加工条件は、部品の形状・板厚・数量によって変わります。薄物の曲げ加工ブラケットでも、現物や図面を確認したうえで工程を検討します。
よくある質問
Q. 比較的大きなバリも回転バレルで除去できますか?
バリの大きさや付いている位置、製品形状によります。今回の事例では、必要な加工時間を確保してバリ取りを行いました。具体的な可否は製品の状態を確認して判断します。
Q. 薄物のリンギングは仕上がりに影響しますか?
影響する場合があります。製品同士が密着した部分にはメディアが当たりにくく、研磨ムラにつながります。製品の動きや加工状態を踏まえて条件を検討します。
Q. バレル研磨後を完成品の外観にできますか?
用途や求める仕上がりによります。今回の曲げ加工ブラケットは後工程の表面処理を行わず、バレル研磨後の弱光沢を完成品の外観として使用します。
関連する加工事例
ステンレス製プレス品のバリ取りや外観仕上げを検討中の方は、加工事例一覧もご覧ください。ヒンジ部品の弱光沢仕上げや、調理器具部品の光沢仕上げなど、求める外観に応じた事例を比較できます。
薄物ステンレス部品のバリ取り・表面仕上げのご相談
株式会社後では、材質・板厚・曲げ形状・バリの状態・希望する外観を確認し、バレル研磨の方法を検討します。リンギングが心配な薄物部品や、バリ取り後の外観まで仕上げたい製品もご相談ください。
「大きめのバリを取りたい」「薄物の研磨ムラを抑えたい」など、ご希望をお聞かせください。
製品写真や図面、数量、板厚、バリの状態、希望する光沢が分かると、工程を具体的に検討しやすくなります。