
今回は、鉄製L字金具に行った、回転バレル研磨の加工事例をご紹介します。
プレス加工後に残ったバリや油分を除去し、後工程となる黒メッキ・ニッケルメッキの前処理として製品表面を整えました。
今回の製品では、バリ取りだけでなく、変形・製品同士の重なりによる研磨ムラ・メッキ工程までの防錆にも注意しながら工程を検討しています。
今回の加工内容
| 製品 | 鉄製L字金具 |
| 材質 | 鉄 |
| 前工程 | プレス加工 |
| 加工方法 | 回転バレル研磨 |
| 加工目的 | バリ取り・メッキ前処理 |
| 加工前の状態 | バリ・プレス油の付着 |
| 加工後の状態 | バリ除去・脱脂・表面研磨 |
| 後工程 | 黒メッキ・ニッケルメッキ |
| 加工時のポイント | 変形対策・研磨ムラ対策・メッキ工程までの防錆対策 |
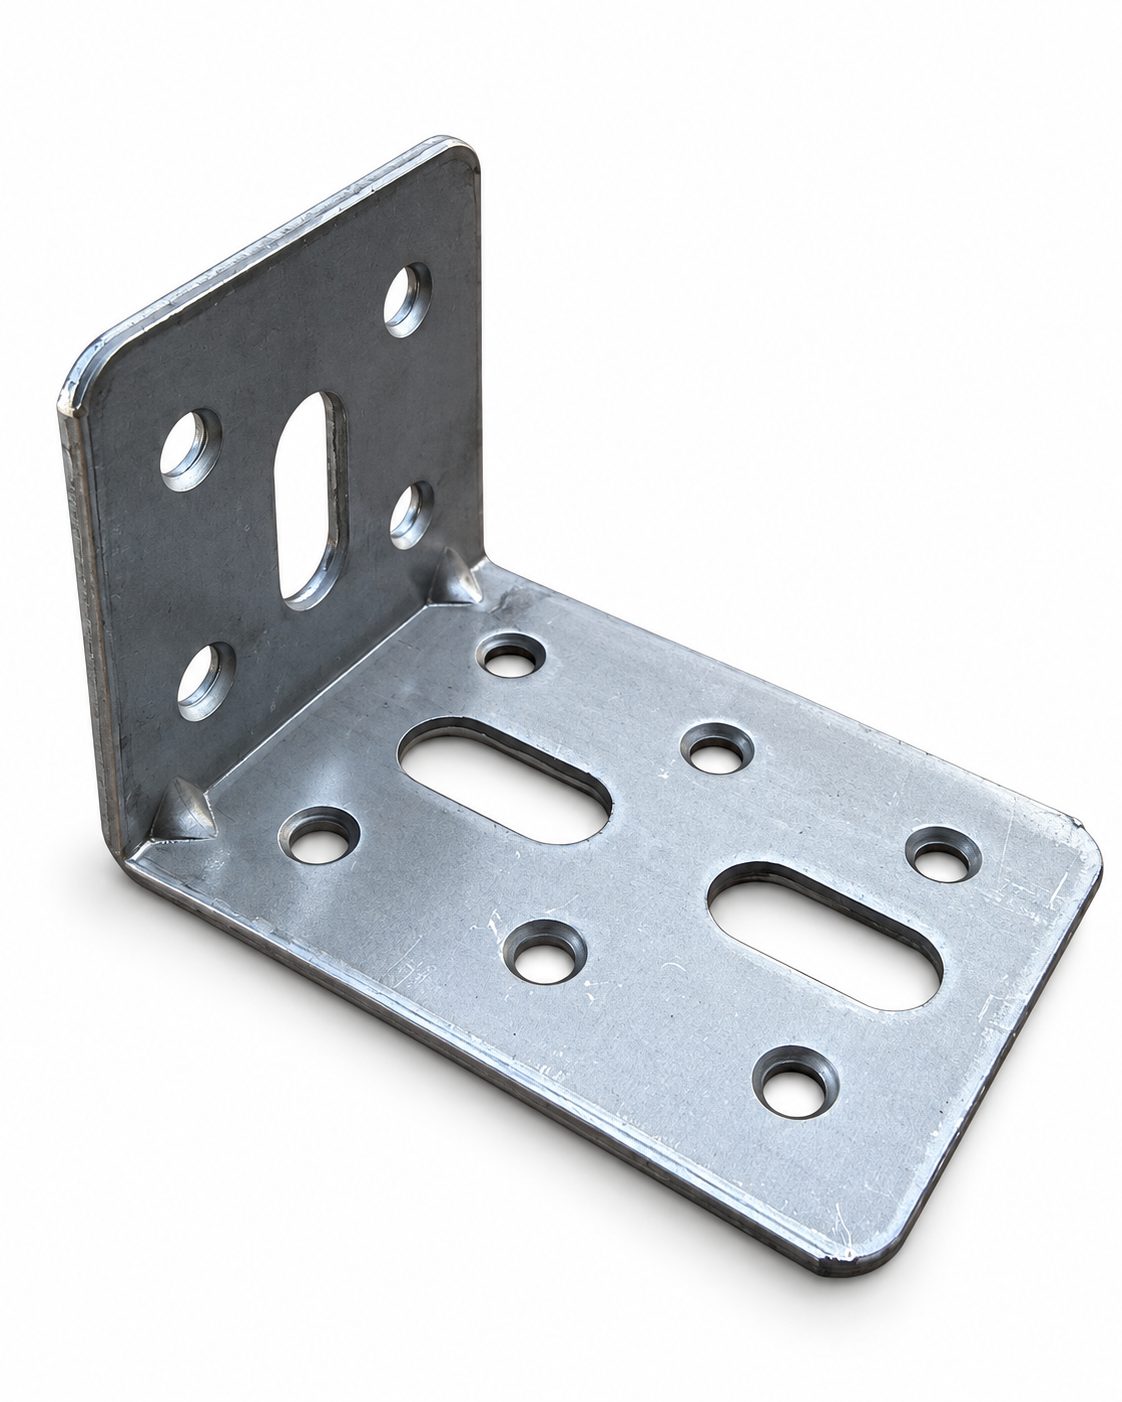
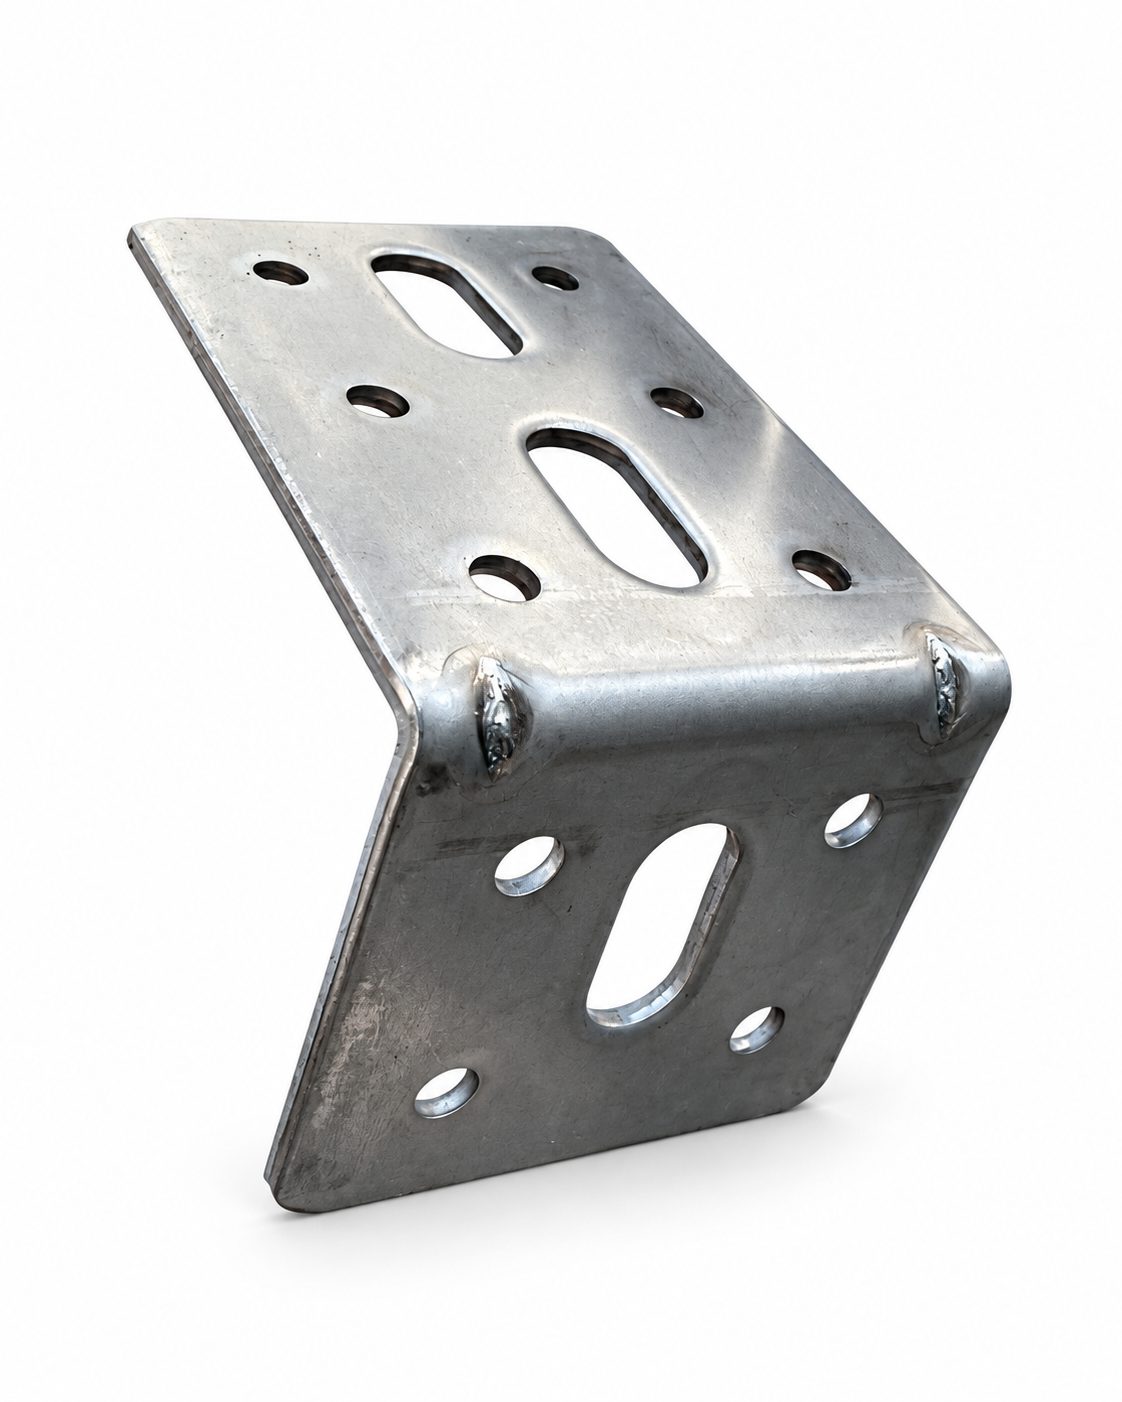
加工前の状態
加工前の製品には、プレス加工によって発生したバリが残っており、表面にはプレス油が付着していました。
このまま後工程のメッキへ進めるのではなく、バレル研磨によって不要なバリと油分を除去し、メッキ前の表面状態を整えていきます。
今回の製品は複数の丸穴や長穴があり、L字形状に曲げられています。そのため、平板形状の製品と比べて、加工中の製品同士の接触や重なり方にも注意が必要です。
今回の加工目的
今回の主な加工目的は、バリ取りとメッキ前処理です。
プレス加工後に残ったエッジ部分のバリを除去するとともに、製品表面に付着したプレス油を落とします。
さらに、後工程となる黒メッキ・ニッケルメッキにつなげるため、製品全体の表面を研磨して状態を整えます。
加工時の課題
今回の製品では、バリの除去だけでなく、主に変形・製品同士の重なり・研磨ムラに注意しながら加工する必要があります。
変形を抑えながら加工する
L字形状のプレス部品は、バレル研磨中に製品同士やメディアが接触することで力が加わります。
バリ取り性能だけを優先して加工条件を強くすると、製品の形状や板厚によっては変形につながる可能性があります。
そのため、必要な研磨力を確保しながら、製品形状を維持できる条件に調整することが重要です。
製品同士の重なりによる研磨ムラ
今回のような板状の面を持つ製品では、加工中に製品同士が重なることがあります。
製品が重なった状態では、その部分にメディアや研磨液が十分に接触しにくくなり、場所によって研磨の当たり方に偏りが出る可能性があります。
そのため、製品全体をできるだけ均一に研磨できるよう、製品の動きや投入状態を考慮しながら加工条件を設定します。
加工方法
今回は、回転バレル研磨を使用して加工しました。
製品・メディア(研磨石)・コンパウンド・水をバレル槽内に投入し、槽を回転させることで製品とメディアを接触させます。
この作用によって、プレス加工後のバリを除去するとともに、表面に付着している油分を落とし、メッキ前の表面状態を整えていきます。
ただし、同じ回転バレル研磨でも、製品の形状・板厚・数量・投入量などによって、槽内での製品の動きや研磨の進み方は変化します。
回転バレル研磨を選ぶ理由
今回の製品では、プレス加工後のバリ取りとメッキ前の表面調整を行うため、回転バレル研磨を採用しています。
回転バレルは、製品とメディアを槽内で繰り返し接触させることで、エッジ部分のバリ取りや製品全体の表面研磨を行うことができます。
一方で、今回のようなL字形状では、製品同士の重なり方や接触の仕方によって、仕上がりに偏りが発生する可能性があります。
そのため、どの設備を使用するかだけでなく、どのような条件で加工するかまで含めて工程を設計することが重要になります。
加工時に重視したポイント
1.必要なバリを確実に除去する
後工程に不要なバリを残さないよう、製品の状態を確認しながら研磨を進めます。
2.製品形状を維持する
L字形状が変形しないよう、バリ取り性能とのバランスを見ながら加工条件を調整します。
3.製品全体をできるだけ均一に研磨する
製品同士が重なった部分だけ研磨不足にならないよう、槽内での製品の動きや接触状態を考慮します。
バレル研磨では、一つの条件だけを見るのではなく、バリ取り・変形・研磨ムラ・後工程など、複数の要素を考えながら条件を組み合わせることが重要です。
メッキ工程までの防錆対策
今回の製品は鉄製のため、バレル研磨後の錆にも注意する必要があります。
研磨によって製品表面を整えた後、次のメッキ工程までの時間や保管環境によっては、錆が発生する可能性があります。
そのため、黒メッキ・ニッケルメッキへ進むまでの期間を考慮しながら、防錆剤の使用条件を調整しています。
加工直後の仕上がりだけでなく、次の工程へ良い状態で製品を渡すことも、バレル研磨工程の重要な役割の一つです。
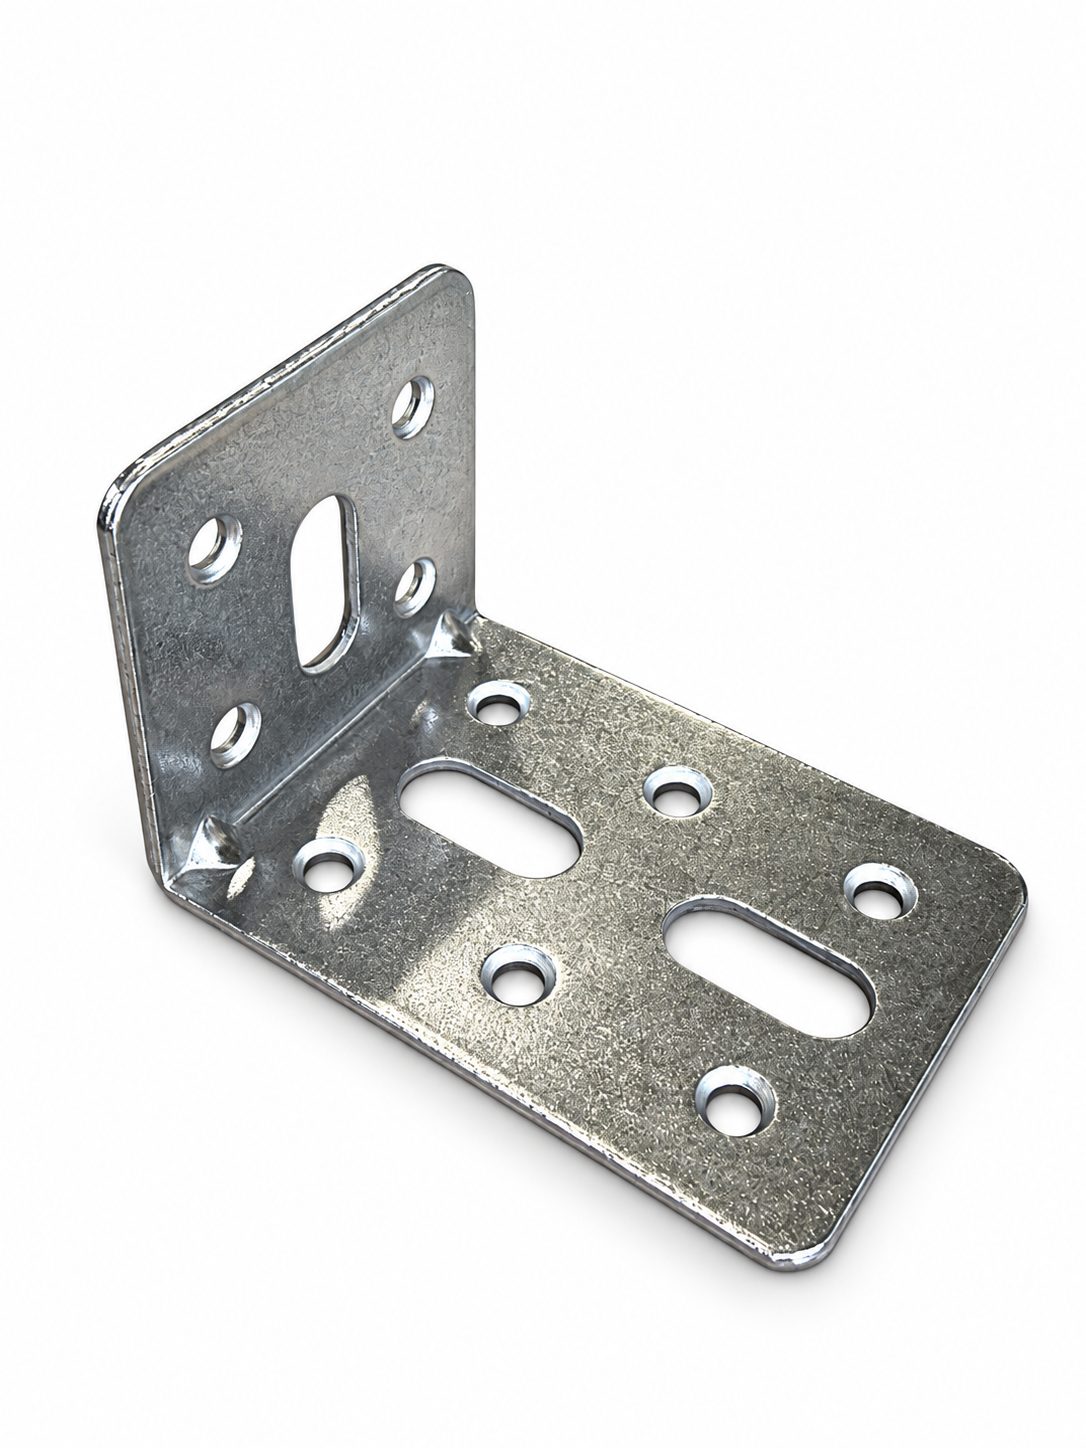
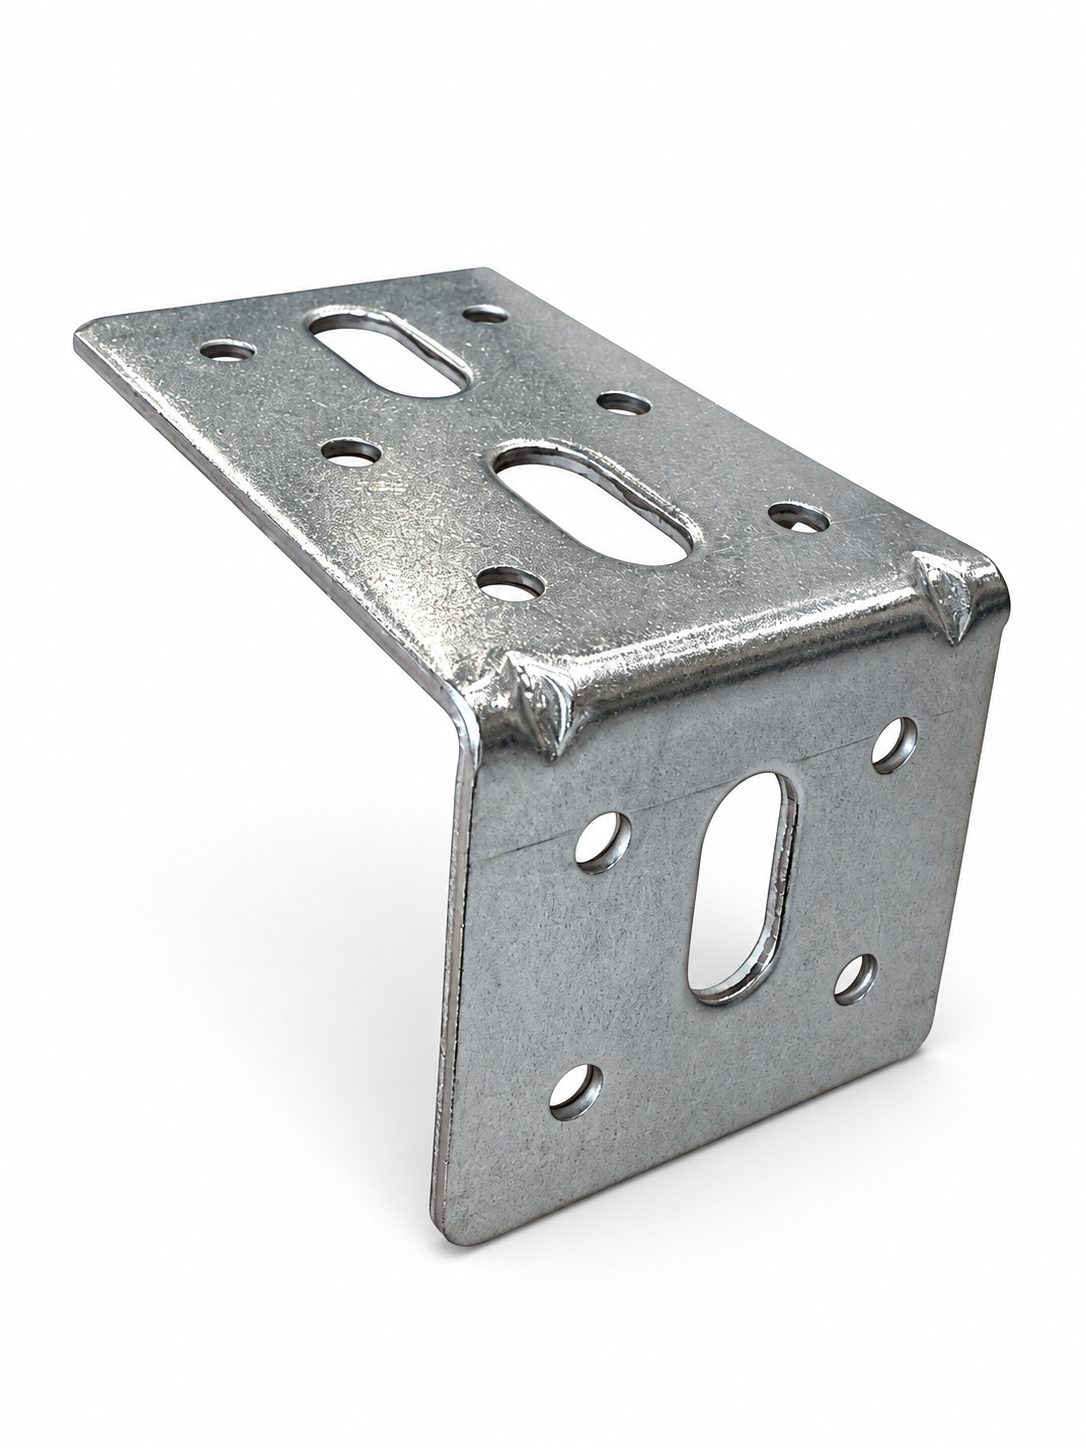
加工後の状態
回転バレル研磨後は、加工前に残っていたバリを除去し、プレス油を落として製品表面を整えました。
エッジや穴周辺の不要なバリを処理するとともに、後工程となるメッキ前処理として製品表面を研磨しています。
加工後は、防錆対策を行ったうえで、黒メッキまたはニッケルメッキの工程へ進みます。
今回のように後工程が決まっている製品では、バレル研磨単体の見た目だけではなく、次の工程で求められる状態から逆算して加工することが重要です。
加工前・加工後の変化
加工前は、プレス加工によるバリと油分が残った状態でした。
回転バレル研磨を行うことで、バリ除去・脱脂・表面研磨を行い、後工程のメッキへ進めるための表面状態に整えています。
プレス加工
↓
バリ・プレス油あり
↓
回転バレル研磨
↓
バリ除去・脱脂・表面研磨
↓
防錆
↓
黒メッキ・ニッケルメッキ
同じような製品への対応
株式会社後では、今回のような鉄製プレス部品をはじめ、さまざまな形状の金属部品に対するバリ取りやメッキ前処理に対応しています。
同じ鉄製品でも、製品の形状・板厚・バリの大きさ・数量・後工程によって、適した研磨条件は異なります。
特に、変形しやすい製品や、製品同士が重なりやすい形状、穴やスリットが多い製品などでは、加工中の動きや研磨の当たり方まで考慮した工程設計が必要になります。
よくある質問
はい。バリ取りや表面調整、メッキ前処理など、目的に合わせて加工方法を検討できます。製品の形状や板厚によっては、変形や打痕にも注意して条件を設定します。
プレス加工後のバリや油分を除去し、製品表面を整えることで、後工程となるメッキへ進めやすい状態にすることができます。
製品の形状や板厚、加工条件によって変形のリスクは異なります。必要な研磨力と変形リスクのバランスを確認しながら条件を検討します。
重なった部分にメディアが十分に接触しない場合、研磨の当たり方に偏りが出ることがあります。そのため、製品の形状や槽内での動きを考慮して加工します。
保管環境や次工程までの時間によっては錆が発生する可能性があります。そのため、次のメッキ工程までの期間を考慮しながら防錆対策を行います。
今回の加工まとめ
今回は、鉄製L字金具に対して、バリ取りとメッキ前処理を目的とした回転バレル研磨を行いました。
加工前に残っていたバリとプレス油を除去し、後工程となる黒メッキ・ニッケルメッキへつなげるため、製品表面を整えています。
加工時には、L字形状の変形、製品同士の重なりによる研磨ムラ、さらに加工後からメッキ工程までの錆にも注意する必要があります。
製品の材質・形状・前工程・後工程まで確認し、その先で求められる状態から逆算して研磨工程を設計することが、今回の加工で重要なポイントです。
鉄製品のバレル研磨・メッキ前処理のご相談
株式会社後では、鉄・ステンレス・アルミ・真鍮など、さまざまな材質のバレル研磨に対応しています。
バリ取り、表面仕上げ、光沢仕上げ、メッキ前処理、塗装前処理、スケール除去など、製品の状態と後工程を確認しながら加工方法をご提案します。
今回のようなプレス部品やL字形状の製品、変形や研磨ムラが心配な製品についても、お気軽にご相談ください。
大阪・東大阪をはじめ、関西・全国からバレル研磨のご相談に対応しています。